

W dziedzinie obróbki metali tłoczenie stali sprężynowej jest dobrze ugruntowanym procesem produkcyjnym, znanym ze swojej wydajności w wytwarzaniu szerokiej gamy komponentów. Jako oddany dostawca tłoczenia stali sprężynowej byłem na własne oczy świadkiem zarówno niezwykłych możliwości, jak i nieodłącznych ograniczeń tego procesu. Celem tego bloga jest zgłębienie tych ograniczeń i przedstawienie wskazówek osobom rozważającym tłoczenie stali sprężynowej na potrzeby produkcyjne.
Ograniczenia związane z materiałem
Stal sprężynowa ze swej natury jest materiałem o wysokiej wytrzymałości i doskonałej elastyczności. Jednak ta wysoka wytrzymałość może być mieczem obosiecznym podczas procesu tłoczenia. Jednym z głównych wyzwań jest wysoki poziom naprężenia wymagany do odkształcenia materiału. Kiedy próbujemy kształtować stal sprężynową, często spotykamy się ze zwiększonym zużyciem narzędzi. Twardość i ciągliwość stali sprężynowej oznacza, że matryce poddawane są działaniu ekstremalnych sił. Z biegiem czasu siły te powodują szybsze zużycie matryc niż w przypadku bardziej miękkich materiałów. To nie tylko zwiększa koszty konserwacji narzędzi, ale może również prowadzić do opóźnień w produkcji, ponieważ matryce wymagają naprawy lub wymiany.
Kolejnym ograniczeniem związanym z materiałem jest możliwość pękania i zmęczenia. Stal sprężynowa ma stosunkowo niską ciągliwość w porównaniu do niektórych innych metali. Jeśli podczas procesu tłoczenia odkształcenie jest zbyt duże lub prędkość odkształcania jest zbyt duża, w materiale mogą pojawić się pęknięcia. Tworzenie się pęknięć może nastąpić podczas samej operacji tłoczenia lub objawiać się z biegiem czasu, gdy element jest poddawany cyklicznym obciążeniom w końcowym zastosowaniu. Niepokojący jest także brak zmęczenia. Powtarzające się cykle naprężeń podczas tłoczenia mogą inicjować mikropęknięcia, które mogą rosnąć i ostatecznie prowadzić do uszkodzenia wytłoczonej części.
Ograniczenia geometryczne
Złożoność kształtów, które można uzyskać poprzez tłoczenie stali sprężynowej, jest nieco ograniczona. Chociaż tłoczenie umożliwia wytwarzanie różnorodnych prostych i średnio skomplikowanych części, tworzenie niezwykle skomplikowanych geometrii może być wyzwaniem. Na przykład części z bardzo głębokimi tłoczeniami lub ostrymi narożnikami wewnętrznymi są trudne do wytłoczenia ze stali sprężynowej.
Operacje głębokiego tłoczenia stali sprężynowej wymagają dokładnej kontroli przepływu materiału i rozkładu naprężeń. W przypadku niewłaściwego zarządzania materiał może się marszczyć, pękać lub ulegać nierównomiernemu przerzedzeniu. Ostre narożniki wewnętrzne stwarzają inny zestaw problemów. Wysokie stężenia naprężeń w tych narożnikach mogą powodować pękanie podczas procesu tłoczenia. Ponadto osiągnięcie wąskich tolerancji w przypadku złożonych geometrii jest często trudniejsze w przypadku tłoczenia stali sprężynowej. Wysoka wytrzymałość materiału i powrót sprężystości utrudniają utrzymanie dokładnych wymiarów, szczególnie w obszarach o dużym poziomie odkształceń.
Ograniczenia związane z procesem
Tłoczenie stali sprężynowej jest procesem produkcyjnym stosunkowo masowym. Konfiguracja tłoczników i związanego z nimi wyposażenia dla nowej części jest przedsięwzięciem czasochłonnym i kosztownym. W przypadku produkcji małoseryjnej koszt części może być zbyt wysoki, ponieważ początkowe koszty konfiguracji muszą zostać zamortyzowane w przypadku stosunkowo małej liczby jednostek. To sprawia, że tłoczenie stali sprężynowej jest mniej ekonomiczne w przypadku serii produkcyjnych o małej objętości lub prototypów.
Czynnikiem ograniczającym może być również szybkość procesu tłoczenia. Chociaż tłoczenie może być bardzo szybkie w przypadku prostych części, w przypadku stali sprężynowej może zaistnieć potrzeba zmniejszenia prędkości, aby zapewnić wysoką jakość wykończenia i zapobiec defektom, takim jak pękanie. Złożony charakter odkształceń stali sprężynowej oznacza, że często wymagane są mniejsze prędkości tłoczenia, aby zapewnić prawidłowy przepływ materiału i odprężenie.
Ograniczenia dotyczące wykończenia powierzchni
Proces tłoczenia może czasami powodować wady powierzchniowe części ze stali sprężynowej. Ślady po matrycach, zadrapania i zadziory to częste problemy. Ślady matrycy to odciski pozostawione na powierzchni części przez matrycę. Znaki te mogą mieć wpływ na estetyczny wygląd części, a w niektórych przypadkach na jej funkcjonalność. Zarysowania mogą wystąpić podczas przenoszenia części pomiędzy różnymi etapami operacji tłoczenia lub w wyniku tarcia pomiędzy częścią a matrycą. Zadziory to małe, niepożądane wypustki metalu powstające na krawędziach wytłoczonej części. Usunięcie tych zadziorów stanowi dodatkowy etap procesu produkcyjnego, zwiększając zarówno czas, jak i koszty.
Porównanie z innymi procesami obróbki metali
W porównaniu do procesów takich jakUsługa cięcia laserowego blachytłoczenie stali sprężynowej ma swoje ograniczenia. Cięcie laserowe może zapewnić większą elastyczność w zakresie kształtów, które można wyprodukować, szczególnie w przypadku złożonych i unikalnych projektów. Może również zapewnić bardzo czyste cięcie z minimalnymi zadziorami, zmniejszając potrzebę obróbki końcowej.
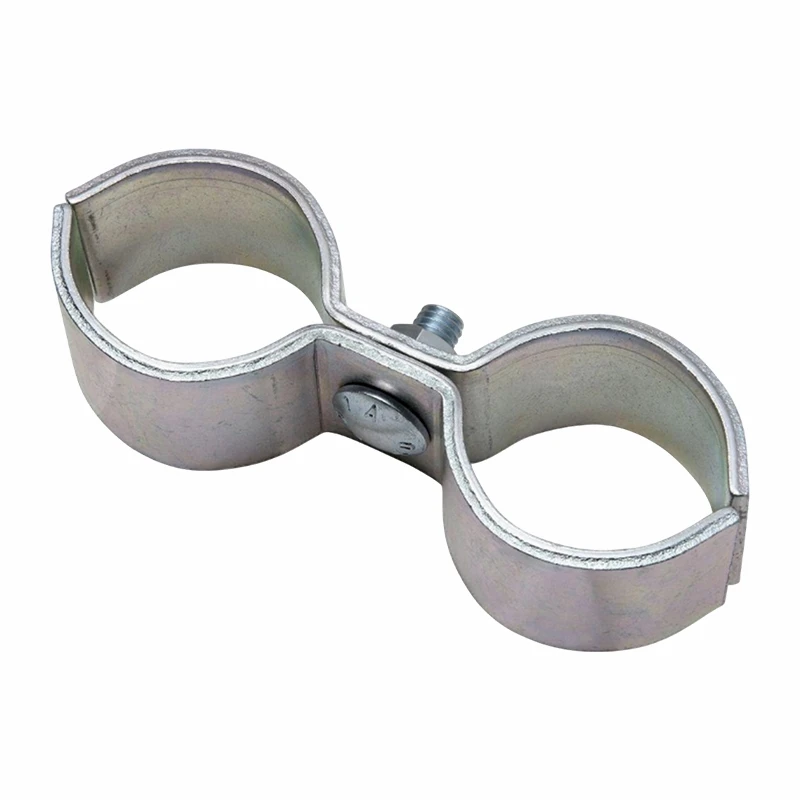
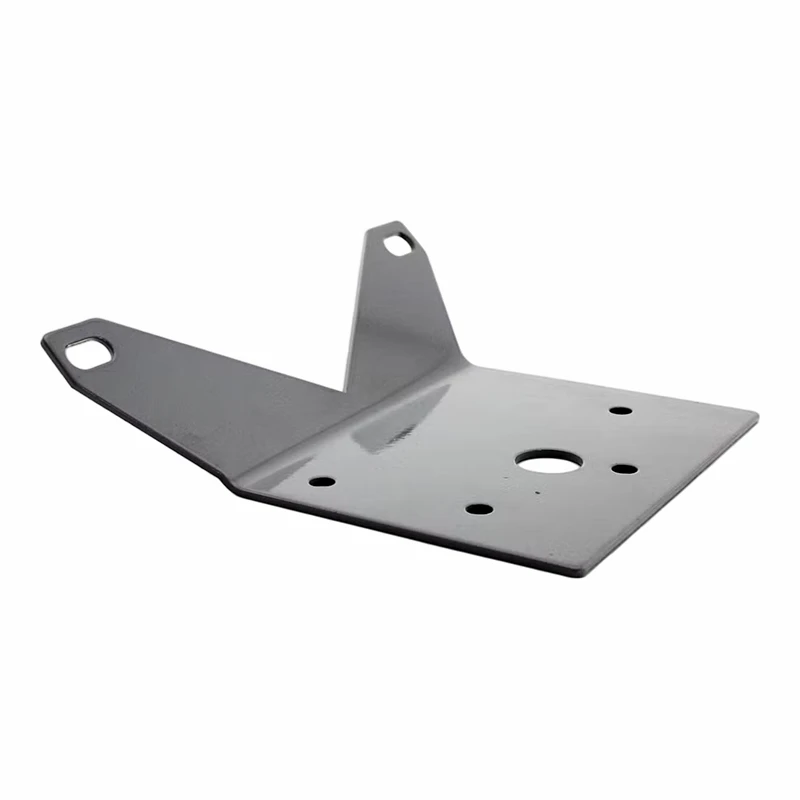
Profesjonalna produkcja blachtechniki, takie jak gięcie i spawanie, mogą być bardziej odpowiednie do tworzenia części o wysokim stopniu dostosowania i integralności strukturalnej. Procesy te można lepiej dostosować do produkcji małoseryjnej, ponieważ nie wymagają znacznych kosztów konfiguracji związanych z tłoczeniem.
Precyzyjna produkcja blachymoże osiągnąć węższe tolerancje i dokładniejsze geometrie niż tłoczenie ze stali sprężynowej. W zastosowaniach, w których kluczowa jest wysoka precyzja, np. w przemyśle lotniczym i medycznym, lepszym wyborem mogą być metody precyzyjnego wytwarzania.
wTłoczenie w przemyśle motoryzacyjnym, chociaż stemplowanie jest powszechnie stosowane, ograniczenia nadal obowiązują. Części samochodowe często wymagają wysokiej jakości wykończenia powierzchni i bardzo precyzyjnych geometrii. Należy starannie sprostać wyzwaniom związanym z tłoczeniem stali sprężynowej pod względem wykończenia powierzchni i złożoności geometrycznej, aby spełnić rygorystyczne standardy branżowe.
Produkcja pustych blachmoże zapewnić większą elastyczność w zakresie doboru materiałów i projektowania części. Można go używać do tworzenia półfabrykatów, które można następnie dalej przetwarzać w ostateczną część, co pozwala uniknąć niektórych ograniczeń bezpośredniego tłoczenia stali sprężynowej.
Podsumowanie i wezwanie do działania
Pomimo swoich ograniczeń tłoczenie stali sprężynowej pozostaje cennym procesem produkcyjnym, oferującym dużą prędkość produkcji i efektywność kosztową w przypadku zamówień wielkoseryjnych. W naszej firmie mamy duże doświadczenie w pokonywaniu tych ograniczeń, aby dostarczać wysokiej jakości części tłoczone ze stali sprężynowej.
Jeśli rozważają Państwo zastosowanie tłoczenia stali sprężynowej do swoich potrzeb produkcyjnych, zachęcam do kontaktu w celu szczegółowej dyskusji. Nasz zespół ekspertów może ocenić Twoje wymagania, zapewnić wgląd w to, czy tłoczenie stali sprężynowej jest dla Ciebie właściwą opcją, lub w razie potrzeby zasugerować alternatywne procesy. Dokładamy wszelkich starań, aby pomóc Ci znaleźć najbardziej opłacalne i wydajne rozwiązanie dla Twojego projektu. Skontaktuj się z nami, aby uzyskać profesjonalną i indywidualną konsultację.
Referencje
-Podręcznik ASM, tom 14B: Obróbka metali: formowanie blachy, ASM International.
- Inżynieria i technologia produkcji, S. Kalpakjian i SS Schmid, Pearson Education.